

项目名称: 心肌/心梗/炎症体外诊断微流控芯片精密注塑加工方案
客户类型: 体外诊断试剂产品供应商
应用场景: 心肌、心梗、炎症等疾病在急诊,基层医疗机构的快速诊断检测
 一、客户需求分析
2017 年,主营心梗、炎症快速检测的 IVD 客户寻求合作,其痛点是缺少覆盖芯片精密加工、生物修饰、焊接与批量验证的全链条方案。森骏依托微流控 CDMO 经验,与客户联合开发毛细管自驱动微流控芯片,该产品集成加样区、标记反应区、时序控制阀、高密度微柱检测区多重微米级精密结构,兼顾生物功能化修饰、焊接封装工艺,对微通道加工精度、芯片平面度、生物探针包被稳定性、焊接一致性有着严苛管控标准,是工艺壁垒极高的高端精密 IVD 载体。主要需求及痛点为以下几点:
痛点一(尺寸精度):微流道基面设计有一万多个直径60μm、高度15μm微柱结构;“微流控芯片反应平台,需要确保流道高度都在40μm-60μm范围内。
痛点二(平整度):流道的平整度要求比较高,需控制在0.05mm。
痛点三(表面修饰和焊接一致性):满足生物学载量反应要求,焊接一致不能漏液。
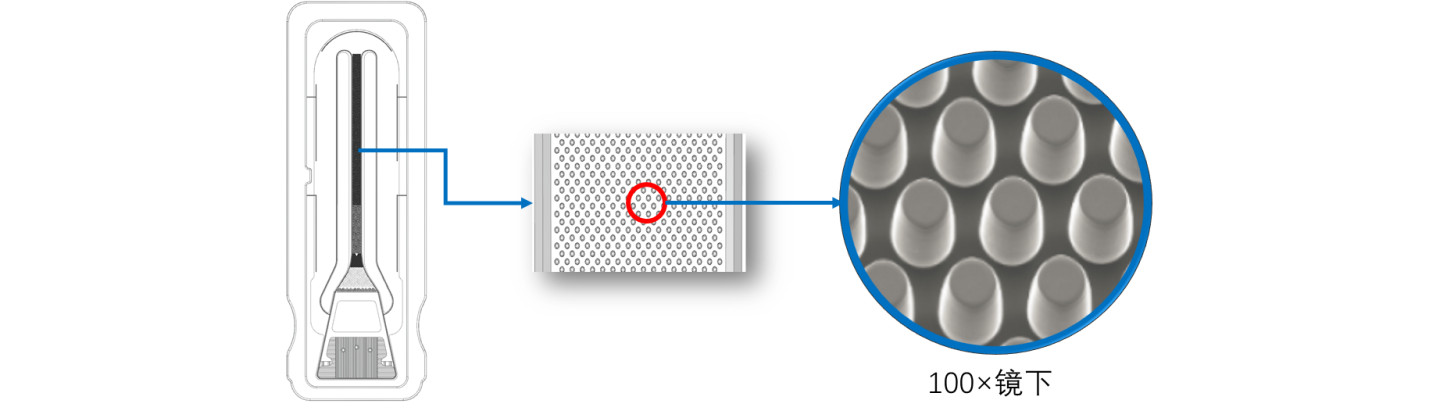 二、技术难点分析
上述需求涉及微米级精度注塑加工,具有极高的技术门槛:
| 需求指标 | 技术要求 | 行业挑战 |
| 微柱结构 |
直径60μm
高度15μm |
常规注塑难以稳定控制亚百微米级尺寸精度, 注塑参数波动及批次差异易致尺寸超差 |
| 流道高度 | 40±50μm | 导能筋加工精度控制及超声焊接仪器波动导致焊接距离差异大 |
| 流道平整度 | 平面度≤0.05mm | 脱模过程中的粘附作用容易导致微结构受拉变形、甚至断裂 |
| 固定效率及芯片间均一性 | 固定效率>90% 芯片间CV<3%-5% | 需通过规模化生产和工艺优化实现极低成本批量制造 |
三、森骏智造解决方案
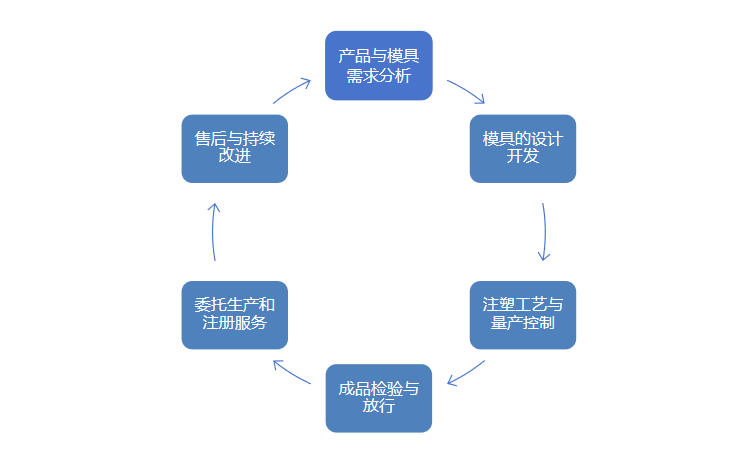
3.1 模具设计方案
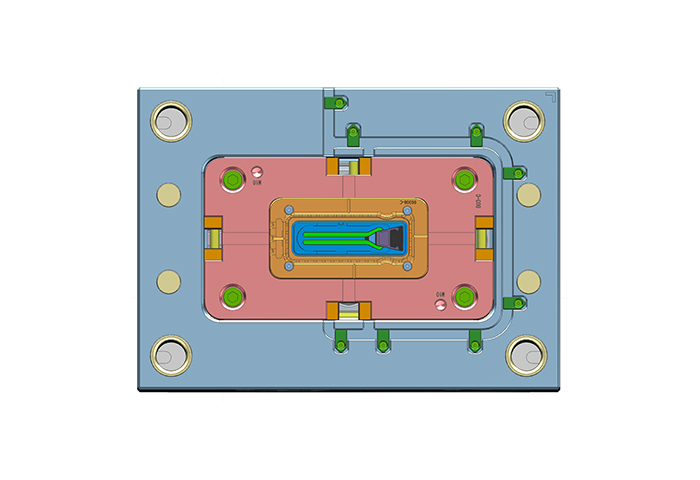
针对芯片封装注塑需求,采用一模多穴结构提升单模产出并降低单件成本;配合热流道系统避免喷泉效应对芯片表面的损伤,同时减少废料;设计随形冷却水道实现模具温度均匀分布,有效控制翘曲变形;并采用侧浇口保证微细通道的均匀填充。模具材料选用高硬度不锈钢,以显著提升芯片尺寸精度,并赋予优异的脱模性能,避免脱模时拉伤或变形。
3.2 模具加工制造方案
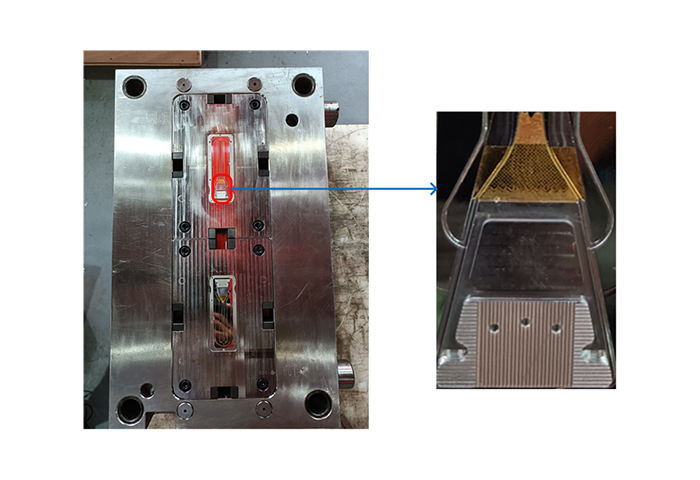
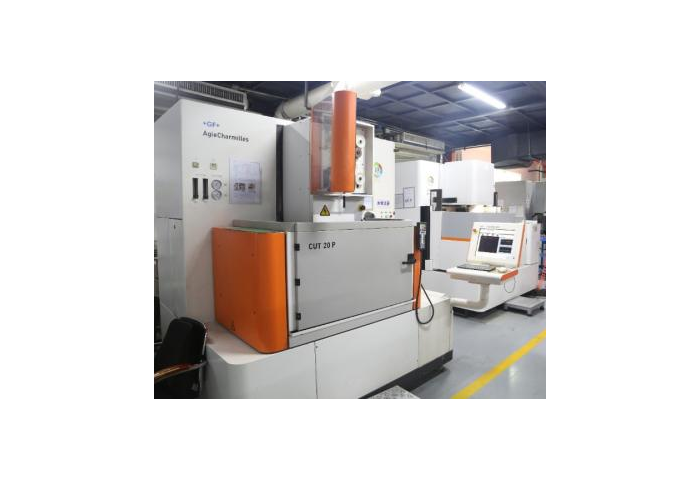
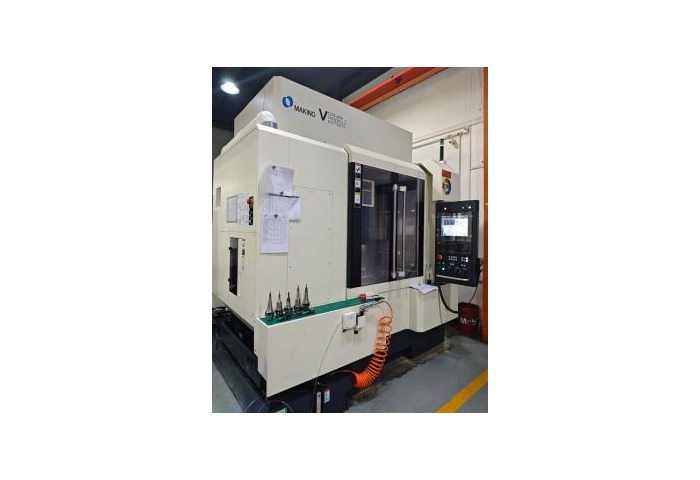
模芯加工是决定芯片流道尺寸精度和平整度的关键工艺环节。我司采用精密研磨、UVM超精切销、超声振动辅助铣磨与水射流抛光三道核心工艺。使微结构精度达±3μm、全部毛细流道表面光泽达Ra0.025μm,保障成品流道平整度≤0.05mm。
3.3 注塑成型工艺方案
(1)材料与成型设备选型
基于该产品的应用场景,采用定制化医疗级原料,降低芯片表面的背景荧光值和后收缩。
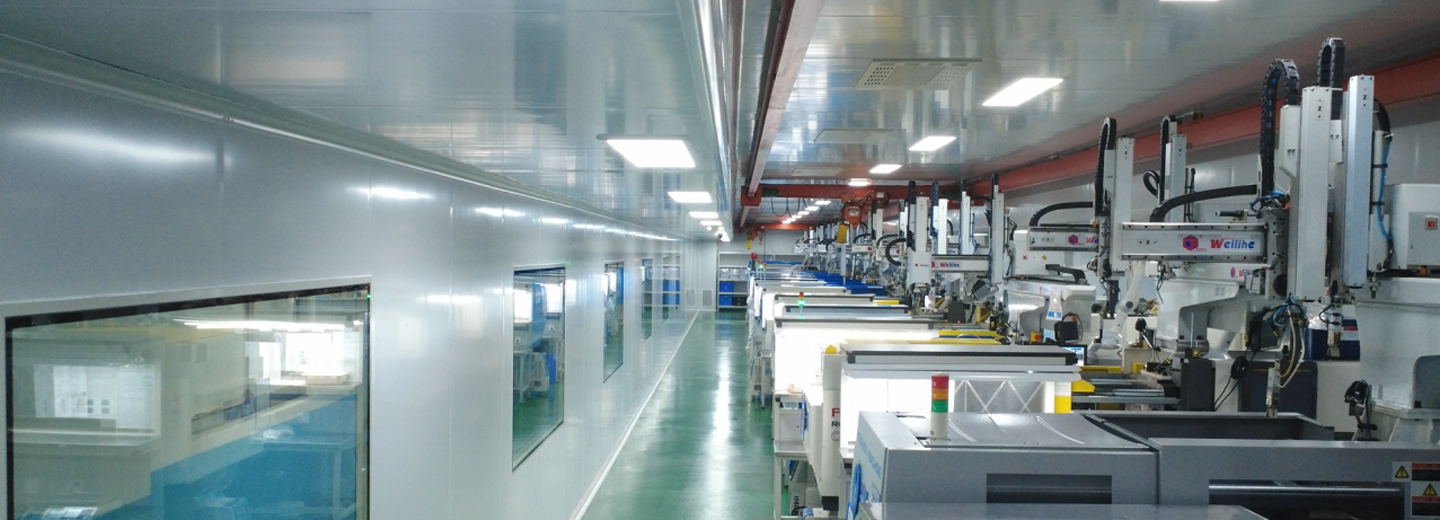
另外,为兼顾模具精度与洁净生产要求,推荐采用全电动微型精密医疗专用注塑机,其高刚性结构将模板变形量控制在<0.03mm,配合线性导轨实现0.01mm直进精度,加之0.125ms超快响应的智能直接控制,确保极致运动精度;同时全电驱动杜绝液压油污染,满足医疗级生产环境要求。
(2)微注塑工艺参数优化
通过Moldflow模流分析软件对注塑填充过程进行系统仿真,结合正交试验优化关键工艺参数。基于研究成果,给客户推荐合适的工艺参数,以保证微通道结构的复杂精度,批量产品所复制的微通道具有一致性,且单个芯片内的微通道复制精度也具有一致性。
3.4 品控方案
(1)在线检测系统
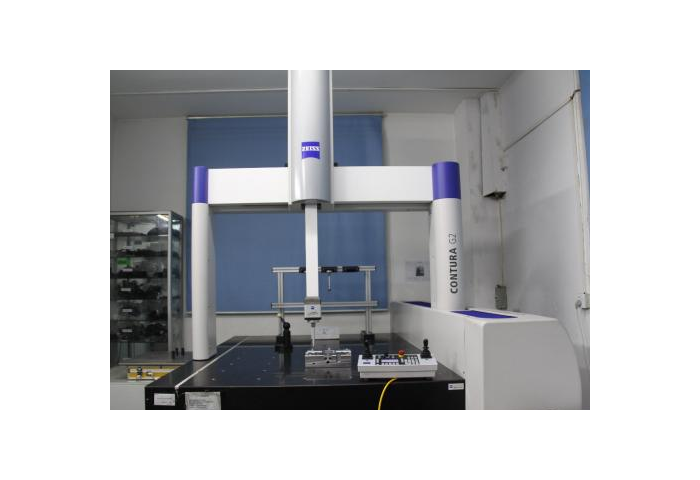
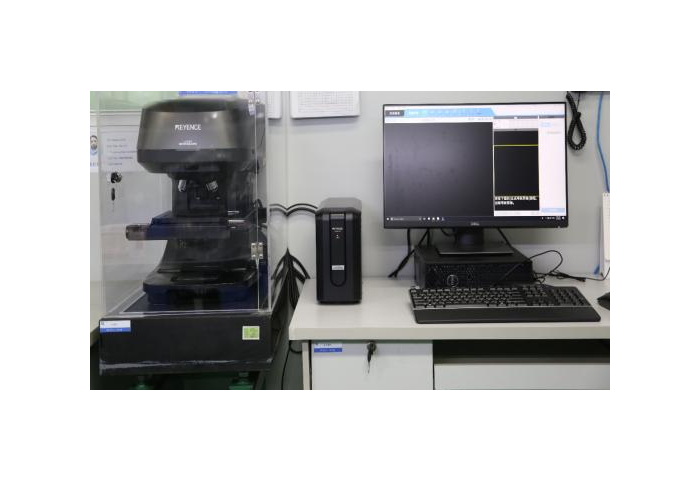
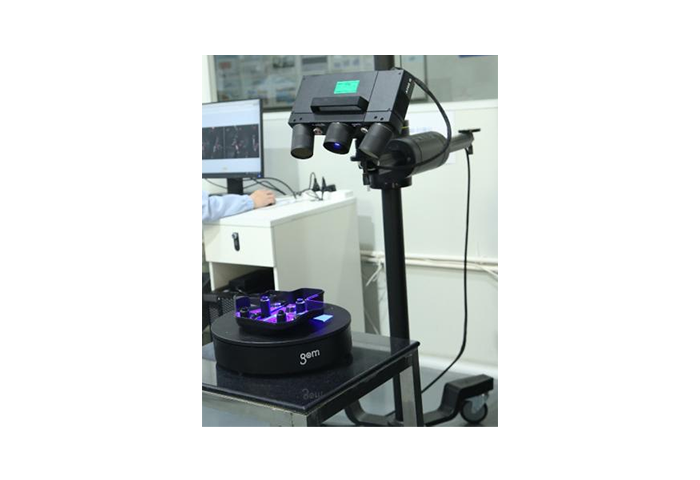
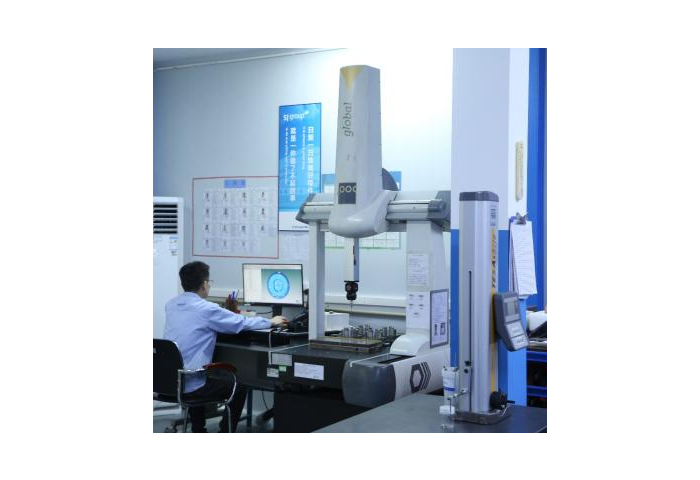
采用激光干涉仪及非接触式轮廓扫描仪对首件和抽检件的整体外表,内部流道三维形貌进行精确测量;验证微柱高度40-60μm的达标情况,实时监控关键尺寸参数的波动。
(2)尺寸验证
流道高度:使用激光共聚焦显微镜或白光干涉仪测量,验证40-60μm范围。
平整度:使用表面轮廓仪测量流道底面倾角,验证≤0.05mm要求。
尺寸精度公差控制在±0.01mm以内。
(3)功能验证
在芯片的后处理工序中,探索了多种焊接设备和工艺,确定了合适的焊接设备和参数,最终使芯片表面亲水角保持在45-50°的理想角度。
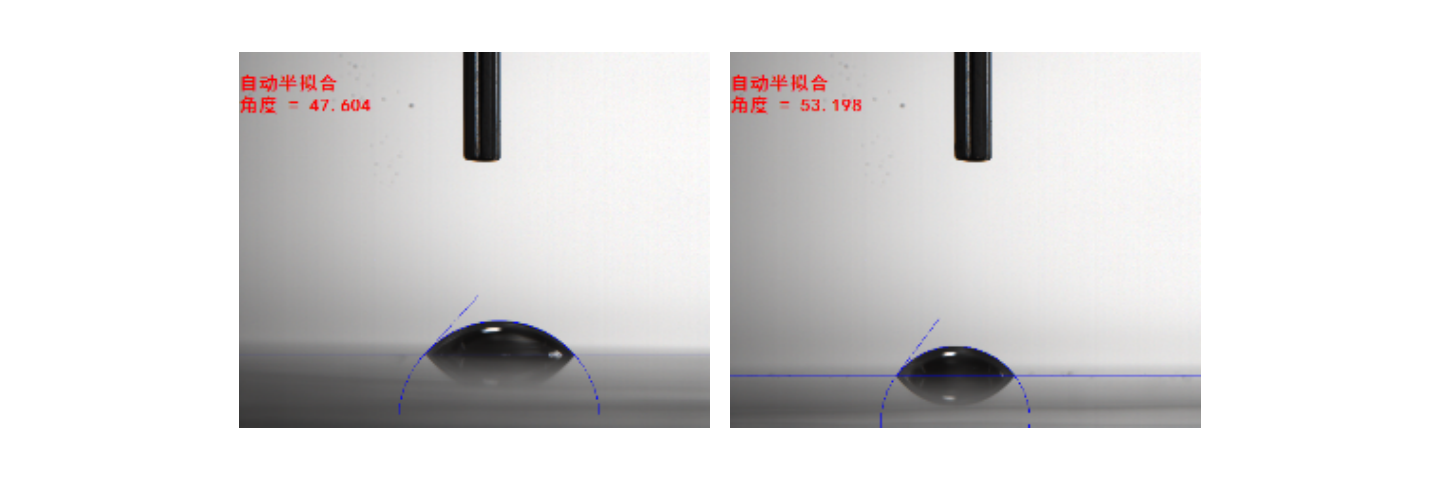
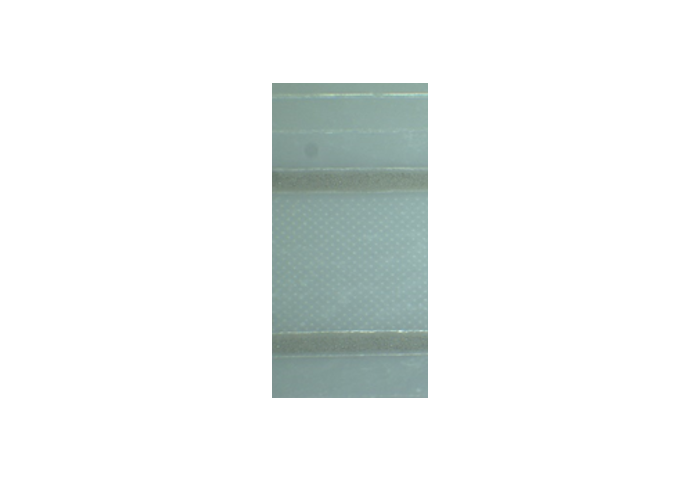
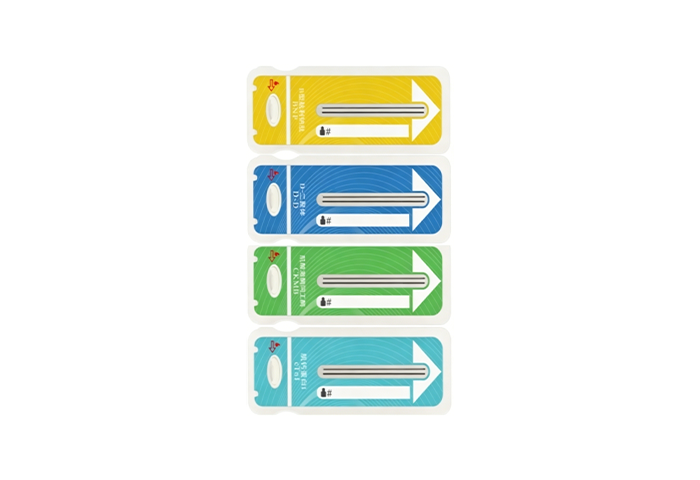
这些非生物学实验问题的解决,使得客户能够顺利的进行下一步的免疫学实验,验证了微流控芯片,能够达到客户对医疗器械产品的检测性能要求,加速了客户产品获证和上市进度。
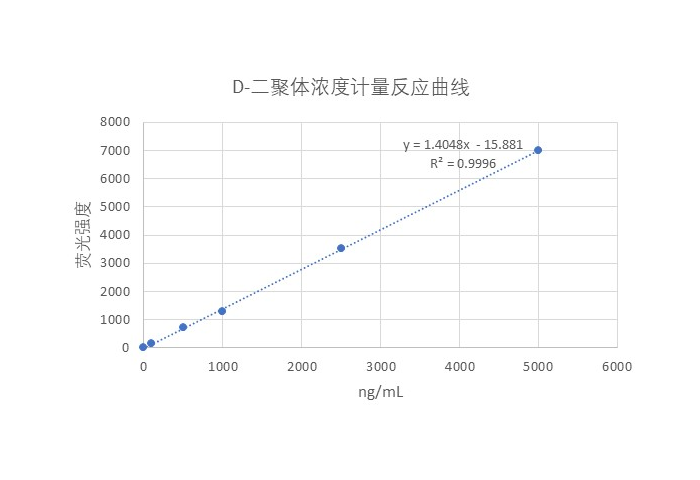
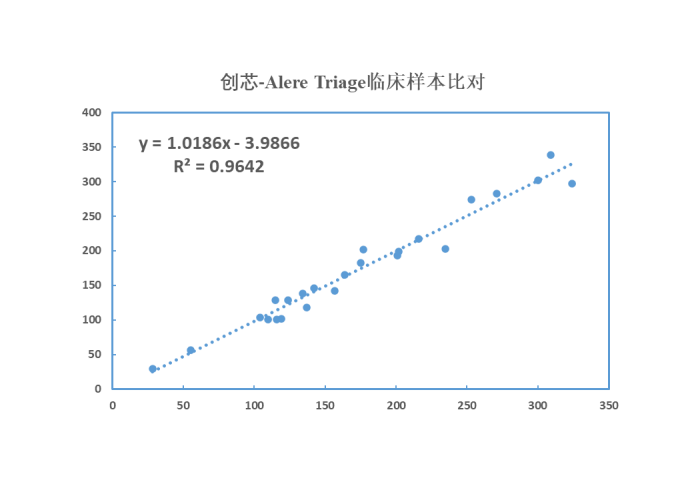
3.5 CDMO服务
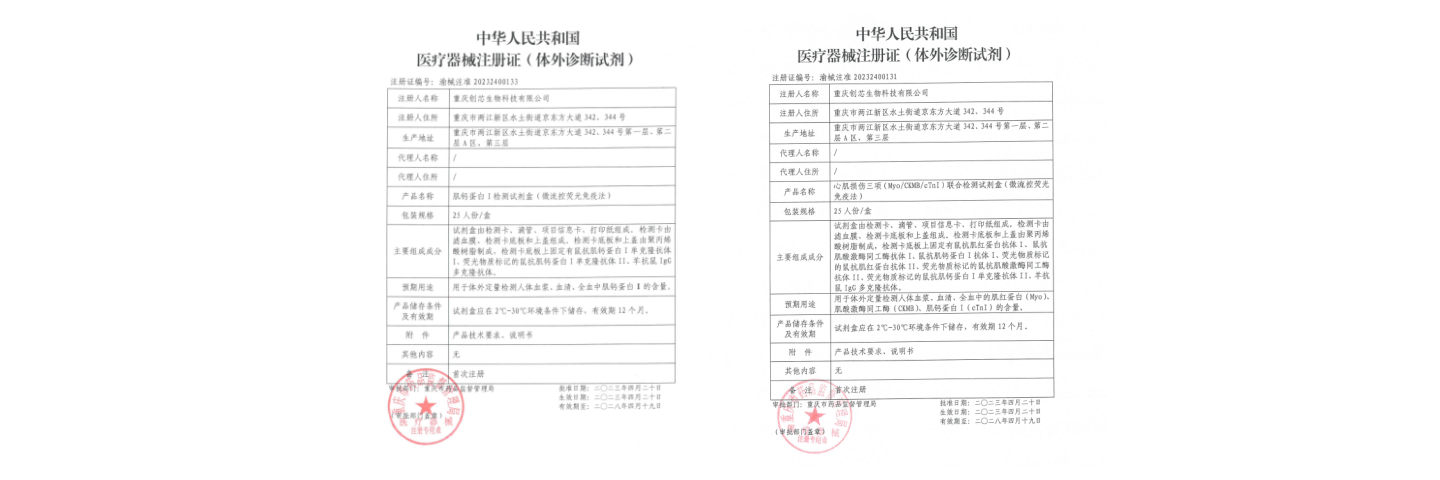
借助森骏多年的服务经验,提前与第三方注册检验机构和药检部门沟通,及时取得产品注册检验型式报告,并指导客户进行注册资料的编制,按照法规要求进行审核,减少了客户很多的沟通成本,缩短了客户获证时间。
 四、为客户创造的价值
从与客户最初接触到最终的产品性能验证确认完成,森骏一直以客户需求为中心,并深入参与到研发过程中,及时提出森骏自己解决方案,使客户的产品性能稳定性和均一性得到保障。通过与型检机构和药检部门的及时沟通,使客户产品获证比预期缩短了2个多月。