

项目名称: 多腔模内合盖连体盖 --高端智造赋能软包装效能跃升
客户类型: 中高端软包装供应商
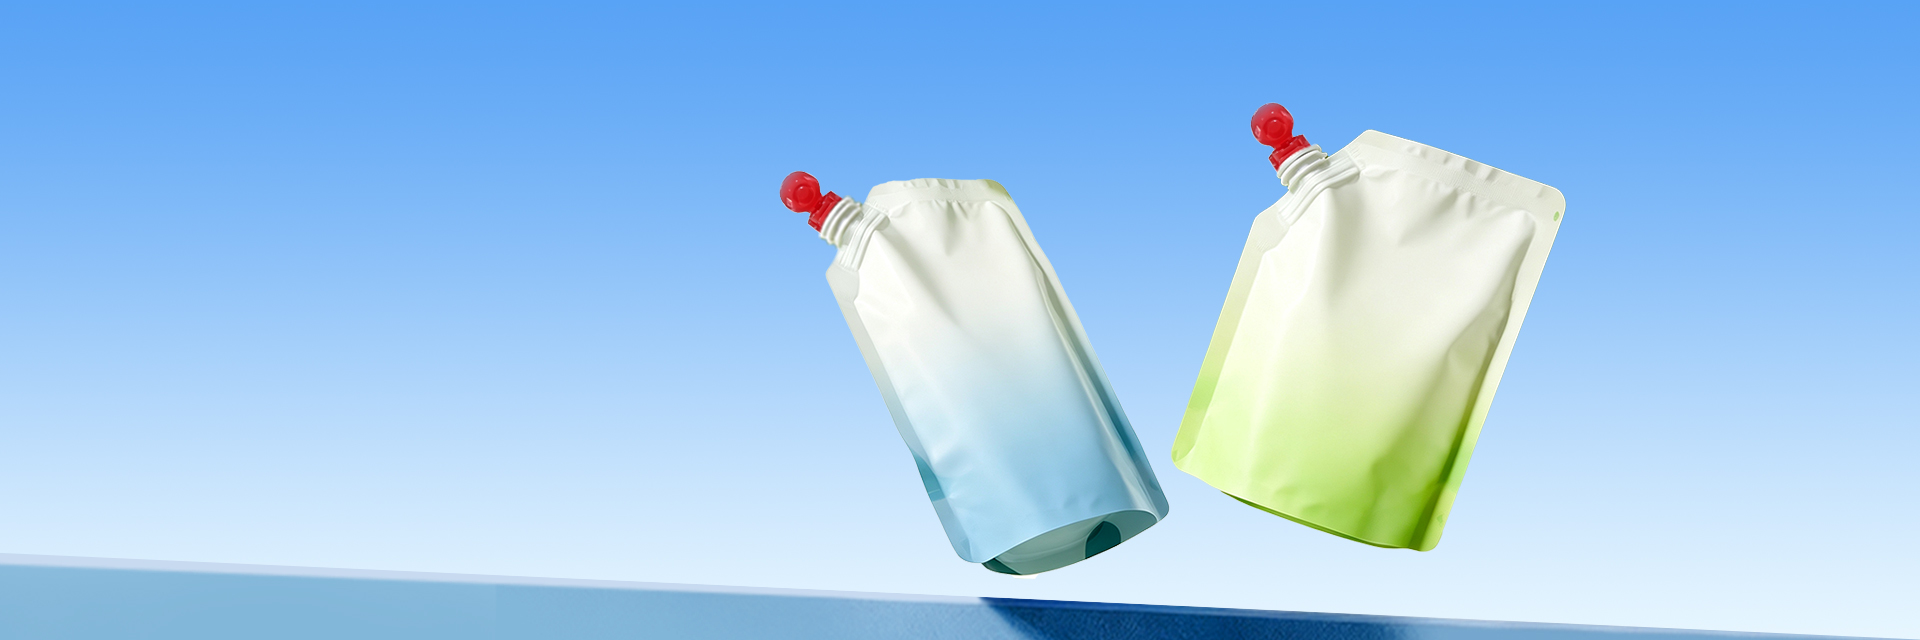
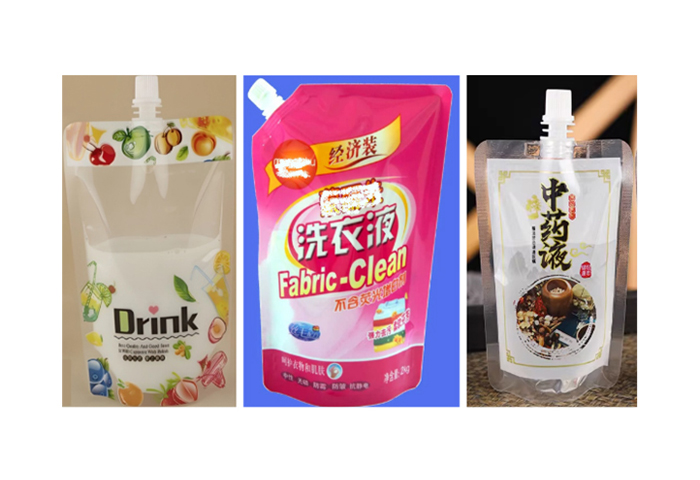
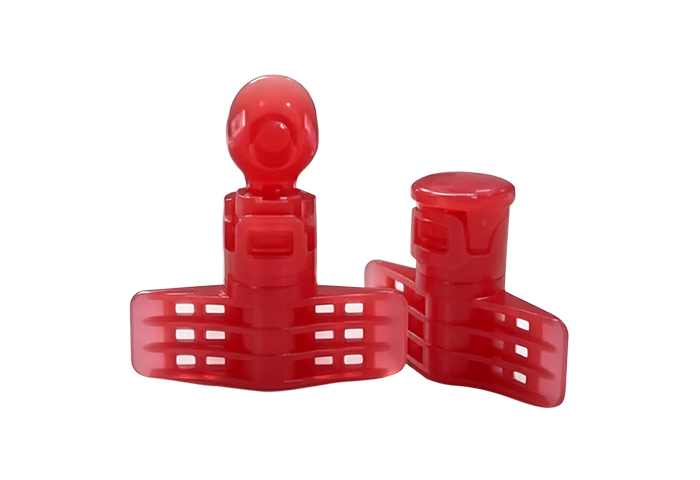
应用场景: 药液、饮料、洗衣液等自立袋连体盖
 一、项目概述
作为全球领先的药物递送与消费品包装解决方案供应商的长期智造伙伴,我们始终致力于以科技+创新+制造三重核心技术,攻克行业公认的结构复杂、产能受限、周期延长三大制造难题。本案例展示了我司如何通过“创新模具设计 + 精密工件加工 + 科学注塑工艺 + 智能品质管控”四位一体解决方案,助力客户在三年内实现从试验模到48腔量产模的跨越,达成日产能超30万件、OEE达89.3%的行业标杆水平。
二、客户需求与行业痛点
2023年,客户计划开发自立袋连体盖产品。我司在开发初期即与客户市场及技术团队深度协同,将核心痛点精准归纳为三项:
| 痛点 | 具体描述 | 行业挑战 |
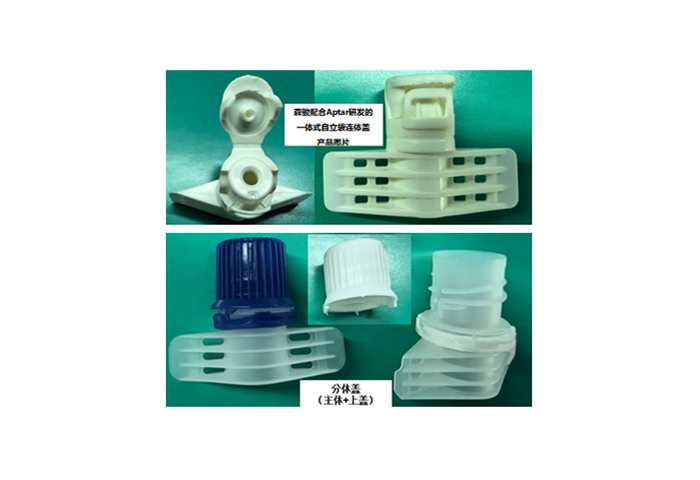
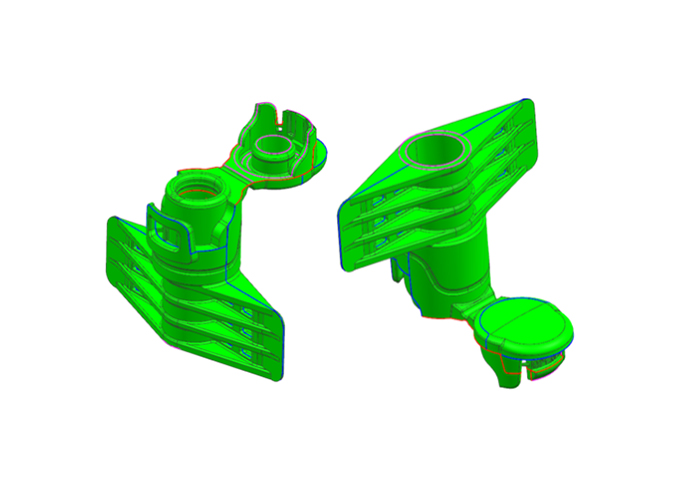
| 模具结构复杂 | 分体盖需两套模具+两套装配系统,效率低下。连体盖可提升50%效能,但主体侧槽要求双边滑块脱模,与上盖结构干涉。 | 常规模具无法实现模内合盖 |
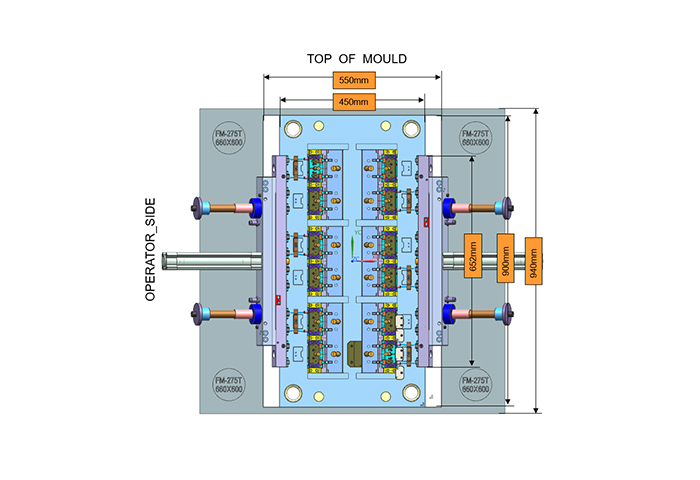
| 型腔数量减半 | 模内合盖要求每产品4个滑块脱模,350吨注塑机常规48腔将降至24腔。 | 产能直接腰斩 |
| 成型周期延长 | 四次顶出+冷却水路排布困难,预计周期超17秒。 | 较客户期望的12秒超出42% |
 三、技术难点分析
| 需求指标 | 技术要求 | 行业挑战 |
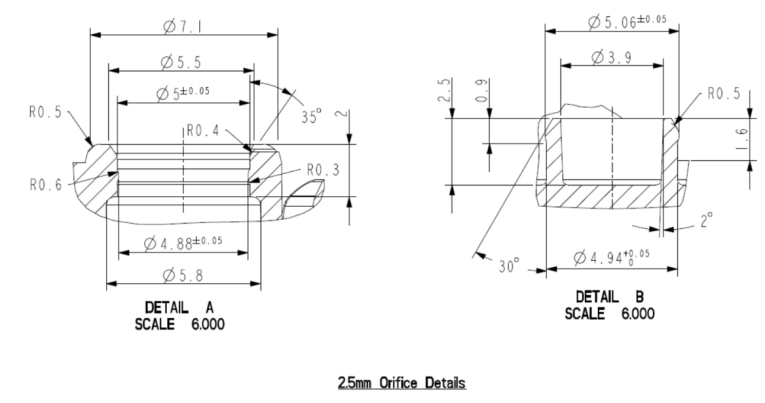
| 关键尺寸 Cpk>1.33 | Φ5+/-0.05mm Φ4.88+/-0.05mm Φ5.06+/-0.05mm Φ4.94+0.05/0mm | PE材料0.05mm级尺寸稳定性极难控制,48腔全Cpk>1.33是顶级精密注塑要求 |
| 密封无泄漏 | 100%通过泄露测试 | 产品密封位夹口或毛刺0.05mm以内 |
| 日产能>30万件 | 48腔模具成型周期≤12秒 | 行业常规模具仅24腔,成型周期17秒,需超强冷却设计 |
 四、森骏智造解决方案
2023年交付四腔试验模为客户提供小批量试产验证和市场推广。
2025年交付24腔模具满足产品上市爬坡阶段的供货需求。
2026年交付48腔模具助力客户实现该类别产品行业头部企业地位。
1 产品关键尺寸Cpk>1.33
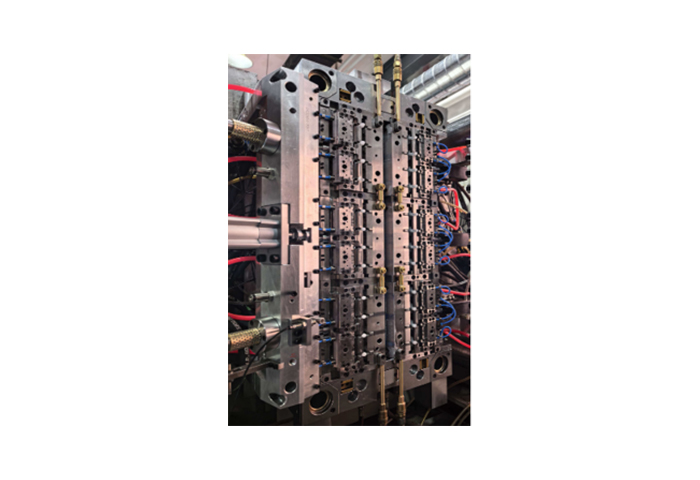
钢料按5μm超高精度管控,提前进行尺寸预补偿,将公差分别收窄至±0.02mm / +0.02/0mm以内 四腔试验模与24腔大模同设计、同结构(进浇、顶出、模内合盖),通过试验模验证数据指导24腔钢料直接加工。交付周期从150+天压缩至120天,每模24腔产品的全部关键尺寸确保Cpk>1.33。
2 合盖后吸嘴无泄露
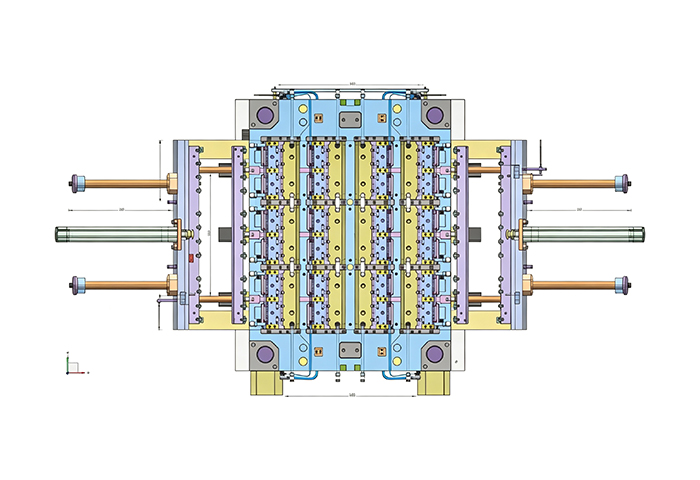
24腔模具采用全热流道阀针进浇,保证产品的均匀填充。模具材料选用高硬度不锈钢,以显著提升芯片尺寸精度,并赋予优异的脱模性能,避免脱模时拉伤或变形。
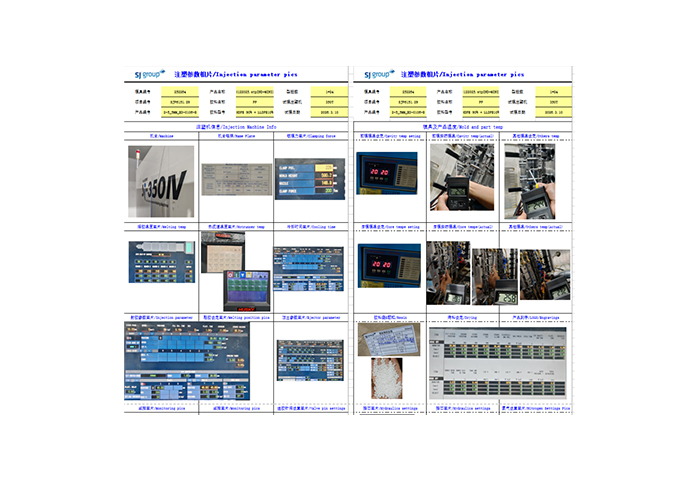
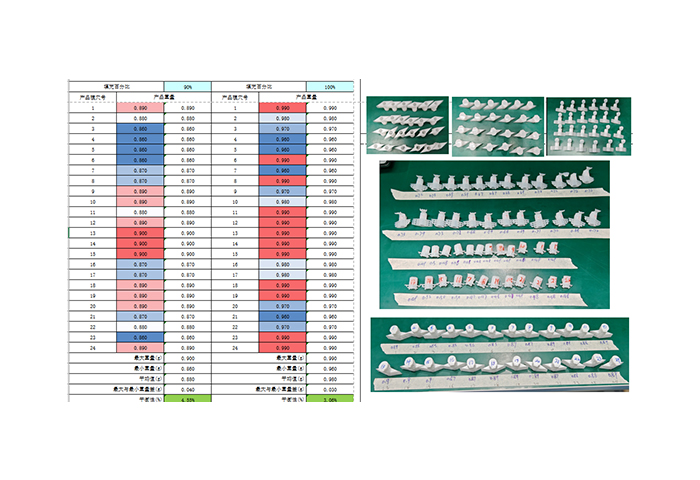
通过科学试模,优化注塑成型参数,找到最佳注塑成型窗口。产品克重控制在0.97+/-0.01g,24腔产品进浇平衡性3.06%。模具连续运作8小时,每15分钟取件测试合盖后密封情况,全部产品100%通过无泄漏测试。
3 日产能>30万件
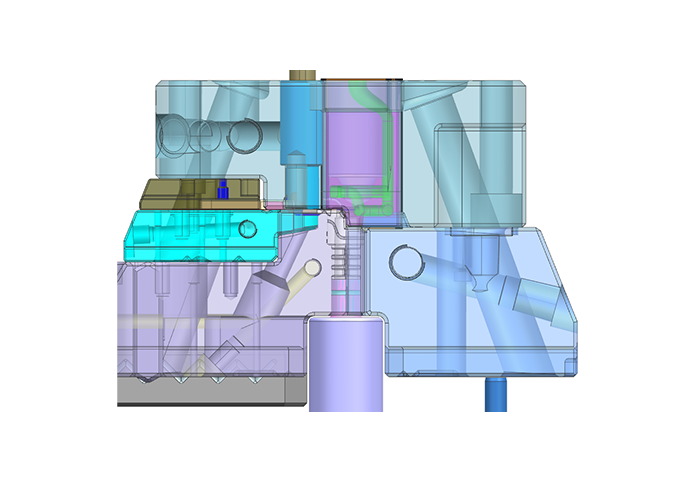
设计常规冷却水路+3D打印冷却水路+水路镶嵌高导热散热棒的优化创新设计(图十一),实现4秒冷却时间vs同行8秒的极致快速周期。2026年5月启动的48腔模具在去年交付的24腔模具的13秒成型周期基础上,将缩短至12秒,性能率98%,良品率97%,设备可用率94%,设备综合效率OEE(overall equipment effectiveness)达到89.3%,远高于世界级制造水平通常认为OEE达到85%为理想标准,确保单套48腔模具日产出良品数量高于30万件。
 五、为客户创造的价值
| 客户原始痛点 | 我司解决方案 | 最终成效 |
| 结构复杂,无法模内合盖 | 创新滑块+铰链设计,四次顶出模内合盖 | 实现连体盖一体化注塑,效能提升50%+ |
| 型腔数量减半 | 精密加工+冷却优化,48腔全参数达标 | 单模日产能 >30万件 |
| 周期超17秒 | 3D打印水路+高导热散热棒 | 周期 ≤12秒,冷却仅4秒 |
| 尺寸精度不稳 | 5μm钢料管控+预补偿+试验模先行 | 6个关键尺寸 Cpk > 1.33 |
| 密封泄漏风险 | 全热流道+科学注塑+8小时连续验证 | 100%泄漏测试通过 |
| 综合设备效率低 | 四位一体技术整合 | OEE 89.3%,远高行业标准 |
六、项目优势
从产品研发的四腔试验模到48腔量产模具,从成型周期超过17秒缩减29.4%到12秒成型周期OEE≥89.3%,我们用三年时间助力客户开辟领先行业的明星产品。
如果您也正面临高精度、高效率、高复杂度的包装制造挑战,欢迎携手森骏智造,共同定义下一代的智造可能。